胶粘成型工艺的核心逻辑与材料选择
鞋面与鞋底通过胶粘剂实现无缝粘连,其本质是物理吸附与化学键合共同作用的结果。这一工艺依赖于胶粘剂分子向鞋材表面微孔的渗透,随后通过溶剂挥发或固化反应形成牢固的连接层。常见的胶粘剂类型包括溶剂型聚氨酯胶、水性胶以及热熔胶,不同材质如真皮、超纤、橡胶或EVA鞋底需匹配特定的胶种以确保结合强度。例如,橡胶鞋底通常需要使用经过卤化处理或配合专用处理剂的胶液,以增强极性基团与橡胶分子的亲和力。
材料表面的预处理是决定最终粘接效果的关键环节。鞋面和内底在涂胶前必须经过打磨、清洁和涂布处理剂(处理剂俗称“解胶剂”或“底涂剂”)的步骤。打磨能够增加材料表面的粗糙度,提供更大的物理锚点;而处理剂则能改善材料表面的极性,降低表面张力,使胶粘剂能均匀铺展并深入基材内部。若预处理不当,即便使用高性能胶粘剂,也极易出现开胶、脱胶或粘接强度不足的问题,导致成品在后续穿着或测试中失效。
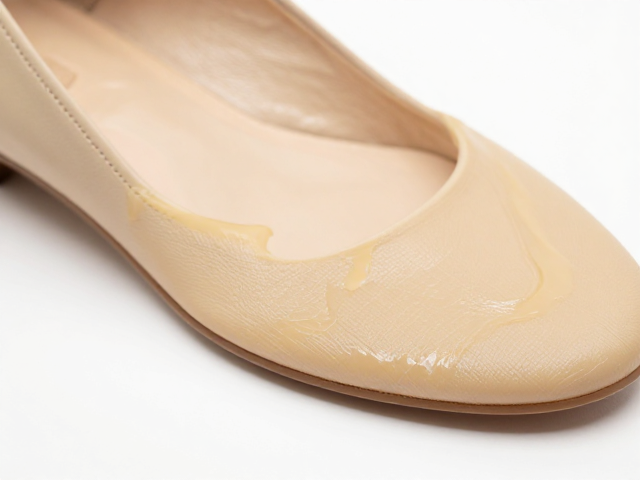
涂胶工艺的控制要点与环境要求
涂胶环节需严格控制胶液的温度、粘度及涂布厚度。溶剂型胶液通常需要在恒温车间内操作,温度过高会导致溶剂挥发过快,引起胶层干涸或产生气泡;温度过低则会使胶液粘度增加,影响渗透性和流平性。涂布方式多采用机械喷涂或刮涂,需确保胶层均匀无遗漏,厚度通常控制在0.1-0.3毫米之间,过厚会增加内应力,过薄则无法形成有效的粘接桥接。涂胶后需进行晾胶过程,让溶剂充分挥发,直至胶层达到规定的指触干状态,即表面不粘手但仍有粘性。
环境温湿度对晾胶和贴合质量有着显著影响。理想的生产环境通常要求温度控制在20-25摄氏度,相对湿度在60%-70%之间。高湿度环境会导致水性胶干燥缓慢,甚至引起胶层发白或吸水膨胀;而过于干燥的环境则可能加速溶剂挥发,导致胶层过早固化,影响后续贴合时的流动性和浸润效果。此外,车间内的通风状况至关重要,良好的排风系统能及时排除挥发性有机化合物(VOCs),既保障了操作人员的健康,也避免了空气中积聚的溶剂蒸气影响胶层的固化质量。
贴合成型与固化压力的施加
贴合过程需精准控制对位精度,确保鞋面与鞋底在预定位置完全吻合。现代生产线常配备自动对位贴合机,通过视觉识别或机械定位系统,将鞋面精确放置于鞋底上,误差范围通常控制在1-2毫米以内。贴合时需施加均匀的压力,压力大小需根据胶粘剂类型和材料特性进行调整。对于溶剂型胶,压力有助于挤出多余空气,促进胶层分子间的紧密接触;对于热熔胶,压力则有助于胶体在冷却过程中的定型。
固化过程并非简单的等待,而是需要特定的压力和时间条件来形成最终强度。在热压或冷压成型阶段,压力需持续一定时间,使胶粘剂充分交联或冷却定型。部分工艺会在贴合后进入烘道进行二次加热固化,以加速溶剂残留挥发或促进化学反应完成。固化后的鞋款需经过静置处理,让内应力释放,确保粘接层达到最大力学性能。这一阶段的稳定性直接决定了鞋款在长期穿着中抵抗剥离力的能力。
质量检测标准与常见缺陷分析
胶粘成型的质量检测主要依据国家标准如GB/T 3903.3-2016《鞋类产品 剥离强度测试方法》进行评估。剥离强度是衡量鞋面与鞋底结合牢固程度的核心指标,不同鞋类(如运动鞋、皮鞋、休闲鞋)有着不同的最低合格阈值。测试时,通过专用夹具将鞋面与鞋底以规定角度和速度剥离,记录剥离过程中的力值变化,计算平均剥离强度。此外,还需进行耐折测试、耐水解测试和耐黄变测试,以模拟实际穿着环境中的老化与损耗情况。
常见缺陷包括开胶、渗胶、溢胶及粘接面发硬。开胶多因预处理不足、涂胶不均或贴合压力不够导致;渗胶则是胶液过量或涂胶后未充分晾胶,导致胶液渗入鞋面纤维内部,影响外观和透气性;溢胶则源于贴合时压力过大,挤出过多胶液,影响美观且可能污染其他部件;粘接面发硬往往因固化温度过高或胶种选择不当,导致胶层脆性增加,易在弯折处断裂。针对这些问题,需从原料匹配、工艺参数优化及操作规范多方面进行系统性排查与改进。