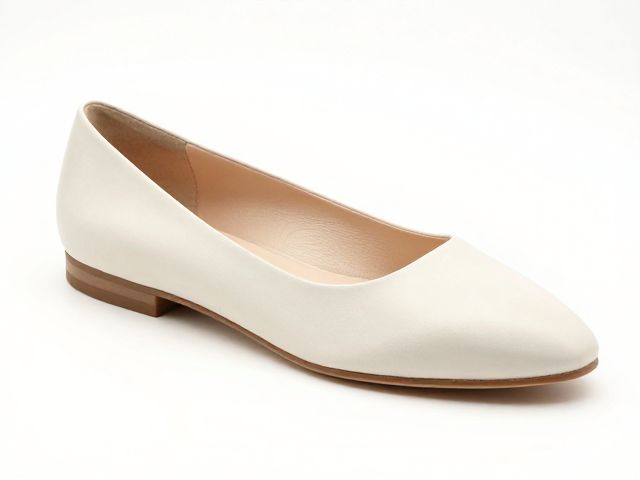
鞋面定型工艺的核心逻辑与材料基础
鞋面定型并非简单的物理压制,而是通过温度、压力与时间三者的精准配合,使高分子材料或天然纤维发生永久性形变固定。在这一过程中,材料内部的分子链在受热状态下变得活跃,能够重新排列并适应模具的形状,随后在冷却阶段完成“记忆”固化。不同材质的对热力学反应的差异极大,例如超纤皮需要较低的温度区间以保留纹理细节,而某些高性能工程塑料则需要更高的热能才能实现足够的延展性。
支柱结构的设计初衷是为了在鞋面与鞋底结合部提供稳定的支撑力,防止行走过程中因反复弯折导致材料疲劳断裂或外观塌陷。传统的刚性支撑容易造成穿着时的僵硬感,因此现代工艺更倾向于使用具有特定模量变化的材料作为支柱基底。这种材料在常温下保持足够的硬度以维持鞋型,而在加工高温下能表现出类似橡胶的弹性,从而适应复杂的曲面过渡,这是实现无折叠挤压的基础条件。
渐变支柱的力学分布原理
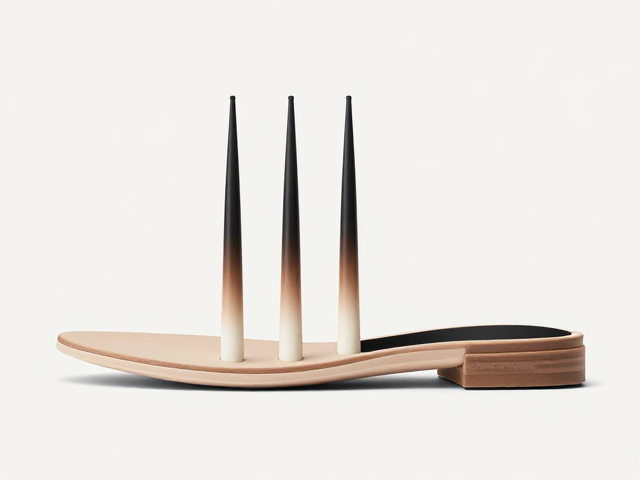
渐变支柱的核心在于其厚度或硬度在纵向维度上的连续变化,而非突兀的阶梯状过渡。从鞋头到鞋跟,或者从跖骨区到足弓区,支柱的刚度需根据足部运动时的受力特点进行梯度分布。在足部弯曲频率最高的前掌区域,支柱刚度设置较低,允许材料随脚步自然起伏;而在需要稳定性的后跟与足弓处,刚度逐步提升,形成严密的包裹与支撑网络。这种力学分布直接决定了鞋面在动态环境下的从属表现,避免局部应力集中引发的折痕。
实现渐变效果通常依赖于精密的数控切割与多层复合技术。工程师通过计算不同受力点的形变系数,设计出严密的厚度变化曲线。在制造环节,多层不同密度的材料被精确贴合,层与层之间通过热熔胶或化学键合技术融合,形成一体化的渐变结构。这种结构没有明显的接缝弱点,使得外力能够均匀分散至整个鞋面系统,从而消除因受力不均导致的局部挤压和折叠现象。
热压定型中的温度与压力控制
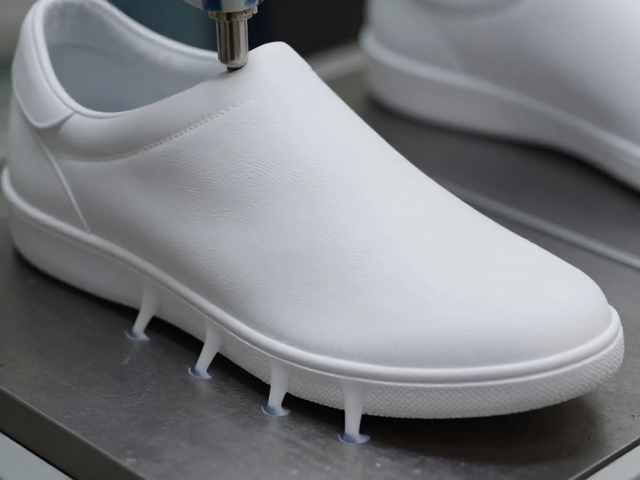
在定型工序中,加热模具的温度曲线必须与渐变支柱的材料特性严格匹配。温度过高会导致材料过度软化,失去预设的支撑形状;温度过低则无法激活分子链的运动,导致定型不充分,后期易回弹。实际操作中,通常采用分段控温技术,针对鞋面不同部位设置独立的加热区。例如,在鞋头弯曲区采用较低温度,而在足弓支撑区适当提高温度,以确保整体定型的均匀性,同时保护渐变支柱的微观结构不被破坏。
压力施加的方式同样至关重要。传统的点接触压力容易在鞋面形成永久性压痕,进而引发折叠。现代工艺多采用柔性硅胶垫配合均匀气压或液压系统进行加压。柔性垫能够模拟足部轮廓,确保压力均匀分布在鞋面表面,特别是在渐变支柱与鞋面革料接触的过渡区域,柔性介质能够填充微观空隙,消除因材料厚度变化导致的贴合不均。这种均匀的压力环境是防止鞋面在定型后出现隐性褶皱的关键。
冷却定型与应力释放机制
加热加压后的冷却阶段是决定鞋面最终形态稳定性的关键环节。在模具保持闭合状态下,鞋面逐渐降温,材料分子链重新冻结,锁定在模具赋予的几何形状中。冷却速率需要经过精确计算,过快的冷却可能导致材料内部残余应力过大,引发后期变形;过慢的冷却则降低生产效率。工业上常采用强制风冷或温控模具底板,确保鞋面以特定速率均匀降温,使渐变支柱与鞋面材料同步收缩,减少因收缩率差异导致的界面分离或起皱。
应力释放是冷却后必须处理的重要步骤。即使经过充分冷却,材料内部仍可能存在微观层面的内应力。通过特定的脱模程序和静置回火处理,可以让这些应力逐步释放。在这一过程中,鞋面在模具中保持自然姿态,避免人为扭曲。对于高难度曲面,有时还需进行二次微调定型,利用低温低压进一步修正细微的形态偏差,确保渐变支柱与鞋面之间达到完美的力学平衡,彻底消除潜在的折叠风险。
质检标准与长期耐久性验证
定型后的鞋面需经过严格的外观与功能检测。外观检查主要关注鞋面表面是否存在肉眼可见的折痕、压痕或光泽不均,特别是在渐变支柱的过渡区域,要求线条流畅无断层。功能测试则涉及反复弯折实验,模拟日常行走中足部的弯曲动作,观察鞋面在数千次弯折后是否出现永久性变形或材料破损。只有当鞋面在动态测试中能保持形态稳定,且无新增褶皱产生,才被视为符合无折叠挤压的工艺标准。
长期耐久性验证包括耐黄变、耐水解及抗疲劳测试。鞋面材料在长时间使用后,可能会因环境因素发生老化,导致支撑力下降。通过加速老化实验,模拟高温高湿环境,评估渐变支柱在老化后的力学性能保持率。同时,测试鞋面材料在长期受力下的抗撕裂强度,确保即使在极端穿着条件下,鞋面仍能依靠渐变结构维持形态完整,不会出现因材料失效导致的塌陷或折叠现象,从而保证产品在整个生命周期内的形态稳定性。