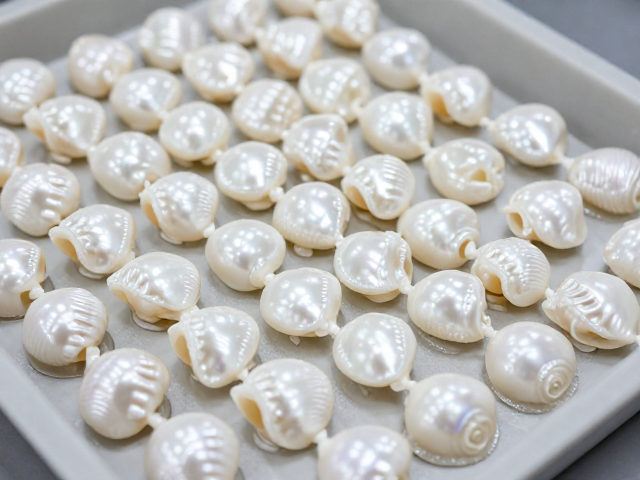
模具设计与冷却系统优化
珍珠白漆面的最终质感高度依赖于注塑件的表面光洁度,模具型腔必须经过精密抛光处理,通常需达到镜面级Ra0.01μm以下的粗糙度标准,以消除流痕与熔接痕对珠光效果的干扰。模具流道设计需采用平衡式热流道系统,确保熔融塑料在型腔内同时到达各角落,避免因补缩不均导致的缩水或光泽度差异,这是实现批量生产一致性的物理基础。
冷却系统的布局直接决定了生产周期与产品内应力分布。针对连贯壳体这一类结构,需在模具内部设置随形冷却水道,利用铝材的高导热性快速带走热量,将成型周期压缩至行业平均水平之下。通过模温机精确控制模具表面温度在60-80℃之间,能够显著提升珍珠白颜料在树脂中的定向排列效果,从而获得均匀细腻的金属光泽,减少因冷却不均引发的翘曲变形。
原材料预处理与干燥工艺
珍珠白母粒对水分极为敏感,微量水分在高温注塑过程中会发生水解反应,导致产品表面出现银纹或气泡,严重影响外观品质。原料在进入注塑机前,必须经过热风干燥机处理,设定温度通常为80-100℃,干燥时间不少于4小时,确保含水率严格控制在0.02%以下。这一预处理步骤是保证批次间颜色稳定性和表面完整性的关键前置条件。
在混料环节,需严格控制珍珠白颜料与基体树脂(如ABS或PC/ABS)的比例,通常颜料含量在3%-5%之间,以平衡遮盖力与成本。使用高速混合机进行均匀混合时,转速和时间需经过验证,避免过度剪切导致珠光粒子破碎,从而损失立体感。混料后的物料需静置平衡水分,防止因温差变化影响后续注塑过程的流动性稳定性。
注塑参数设定与过程控制
注塑过程中的熔体温度需精准调控,通常设置在240-260℃区间,具体数值依据树脂牌号微调。较高的熔体温度有助于降低粘度,改善流动性,使珍珠白颜料更好地铺展,但过高的温度可能导致树脂降解,引发黄变或黑点。注射速度应采用多级控制,初期快速填充以形成光滑表层,后期减速以压实产品,减少内应力,防止因应力集中导致的应力发白现象。
保压阶段的压力与时间对尺寸稳定性至关重要。保压压力通常设定为注射压力的50%-70%,保压时间需根据产品壁厚计算,确保浇口冻结前能有效补充收缩体积。对于连贯壳体这类薄壁件,需重点监控模腔压力曲线,利用模内传感器实时反馈数据,动态调整注射量,消除短射或飞边缺陷,确保每一件产品都符合公差要求。
后处理与环境管理
注塑成型后的产品需立即进行去应力退火处理,或在恒温烘箱中设置60℃环境下烘烤2-4小时,以消除内部残余应力,防止产品在存放或使用过程中发生自然变形或开裂。对于表面有轻微瑕疵的产品,需经过严格的目视检查,利用标准光源箱下的D65光源进行比对,确保颜色与光泽度符合潘通色卡或客户签样标准。
生产环境必须保持无尘、恒温恒湿,建议车间温度控制在23±2℃,相对湿度保持在50%-60%。洁净度不足会导致灰尘颗粒附着在产品表面,形成可见杂质,破坏珍珠白的纯净感。此外,注塑机周围需设置负压吸尘装置,及时清除模具周边的粉尘,防止其在开模瞬间落入型腔,造成批量性外观不良,从环境层面保障良品率。