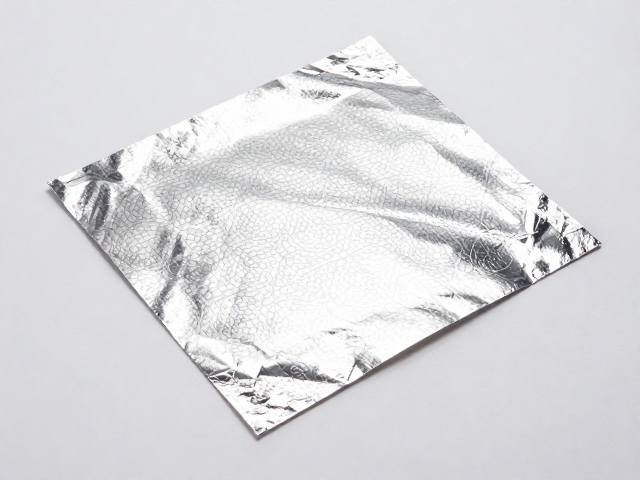
金属箔烫印荔枝纹工艺的核心原理与材料特性
金属箔烫印荔枝纹工艺是将传统电化铝转移技术与立体压纹技术相结合的表面装饰技术。该工艺利用加热后的烫印模辊,在压力作用下将金属箔层剥离并转移至基材表面,同时通过模辊表面的荔枝纹凹凸结构,在转移的同时对基材或胶层进行物理压印,形成具有立体触感的纹理效果。这种工艺不仅保留了金属箔的光泽度与色彩表现力,还通过纹理增加了视觉层次和防指纹能力,广泛应用于高端包装、电子产品外壳及奢侈品配件的表面处理。
工艺的成功实施高度依赖于烫印箔与基材的匹配性。常用的烫印箔由基膜、离型层、着色层和蒸镀层组成,其中蒸镀层多采用铝或氧化硅等金属化合物,以提供不同的金属质感。荔枝纹的深浅与清晰度受烫印箔的离型性能及胶层粘度影响显著。在实际生产中,需根据纸张、塑料或皮革等不同基材的吸墨性与耐热性,选择具有相应胶层特性的烫印箔,以确保金属层能牢固附着并完整呈现纹理细节,避免因剥离不良导致的断纹或发白现象。
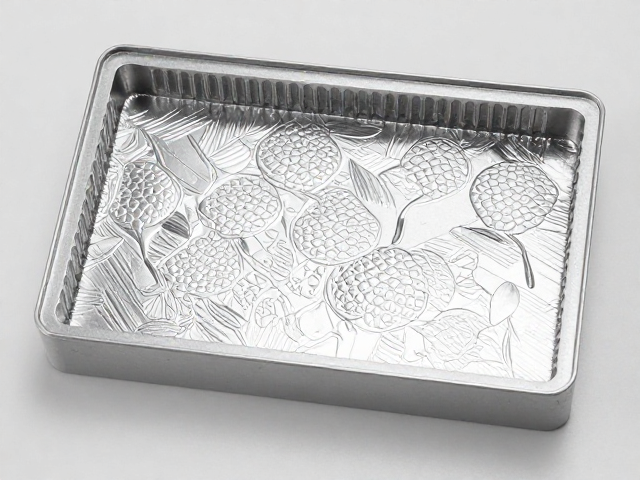
模具制作与压纹参数的精准控制
荔枝纹模具的制作通常采用高精度激光雕刻或CNC铣削技术,在铜、锌或硬化钢材质的模辊表面形成规定的纹理图案。模具的雕刻深度、角度及表面光洁度直接决定了烫印后的纹理立体感。较深的纹理能增强触觉反馈,但可能对烫印箔的转移完整性构成挑战,需配合更高的烫印压力;较浅的纹理则更易获得平滑的金属光泽,适用于对表面平整度要求较高的场景。模具表面需经过严格的抛光与防氧化处理,以减少磨损并延长使用寿命,确保批量生产中的纹理一致性。
烫印过程中的温度、压力和速度是控制工艺质量的三大核心参数。烫印温度需精确控制在烫印箔胶层软化点之上,通常介于100至140摄氏度之间,具体数值需根据箔材类型和基材耐受度进行微调。压力需足够克服基材表面不平整,使纹理清晰压印,但过高的压力可能导致金属箔过度拉伸断裂或基材变形。运行速度则影响热量传递效率,高速生产时需适当提高温度或延长接触时间,以平衡生产效率与烫印效果。参数调试需通过小批量试烫,观察纹理清晰度、金属光泽度及附着力,逐步优化至最佳区间。
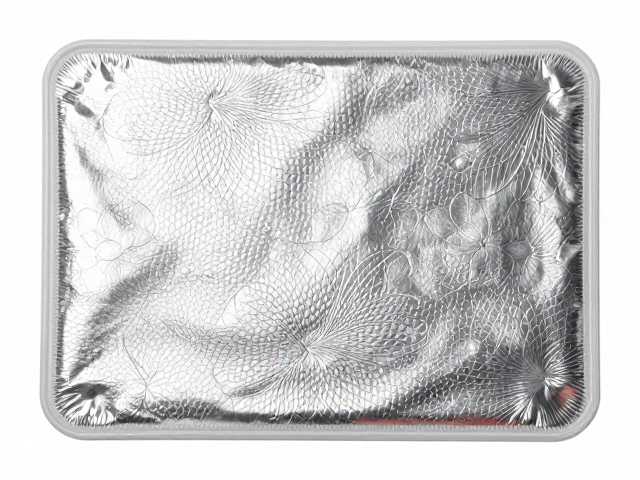
常见缺陷分析与工艺优化策略
在金属箔烫印荔枝纹过程中,断纹是较为常见的缺陷,表现为纹理线条不连续或局部缺失。这通常由烫印箔离型性不足、模辊压力不均或基材表面存在油污导致。优化时需检查模辊压力分布的均匀性,清洁基材表面,并选用离型性能更稳定的烫印箔。若断纹伴随金属层发白,则可能因烫印温度过高导致金属层氧化或基材受热变形,需适当降低温度或调整接触时间。此外,基材表面粗糙度过大也会阻碍金属箔转移,需对基材进行预处理或选用表面更平滑的材料。
气泡与粘连是另一类影响外观质量的缺陷,多因烫印箔未完全贴合基材或胶层未充分固化引起。气泡通常呈圆形或椭圆形,内部无金属光泽,可通过增加烫印压力、提高烫印温度或优化模辊平行度来解决。粘连则表现为纹理间有残留胶层或金属箔未完全剥离,需选用离型层更薄的烫印箔,或调整烫印后的冷却定型时间,确保胶层在压下前充分固化。通过建立详细的工艺参数数据库,记录不同批次材料在相同参数下的表现,可快速定位缺陷根源,实现工艺的标准化与稳定性提升。
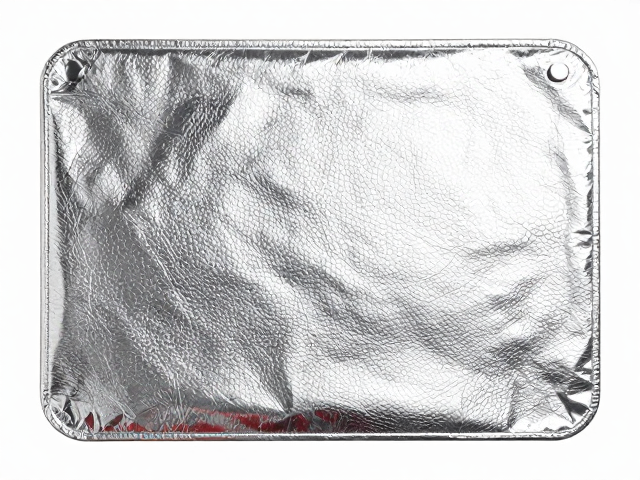
防尘收纳方案与表面防护逻辑
金属箔烫印荔枝纹表面因具有立体纹理,易在堆放或运输过程中因摩擦产生划痕或污渍,因此防尘收纳需兼顾物理隔离与环境控制。推荐使用高透明度的聚乙烯(PE)或聚酯(PET)材质防尘袋,其内表面需经过抗静电处理,以减少灰尘吸附。防尘袋应具备足够的厚度与韧性,避免在套袋过程中因摩擦损伤纹理。对于高光泽金属箔表面,可在袋内放置少量无酸干燥剂,控制相对湿度在40%-60%之间,防止金属层因潮湿环境发生氧化或变色。
收纳方式上,建议采用单件独立封装,避免多层产品堆叠造成的相互挤压。对于批量产品,可使用带隔层的硬质包装盒,每层放置一张无酸纸或绒布作为缓冲垫,再放入封装好的产品的防尘袋。包装盒内部应保持清洁,定期用无尘布擦拭,防止灰尘积累后污染产品。在长期存储环境中,应避免阳光直射和高温源,因为紫外线和高温可能加速金属箔老化或胶层性能退化。通过严密的封装与受控的存储环境,可有效维持荔枝纹金属箔表面的光泽度与纹理完整性,延长产品的外观寿命。