烫印纹路工艺的核心原理与材料特性
烫印纹路工艺本质上是利用加热、加压及油墨转移的物理化学过程,将金属箔或彩色电化铝箔附着于承印物表面,从而形成具有金属光泽或特殊视觉效果的图文标识。这一过程并非简单的贴合,而是涉及电化铝层中的剥离层、着色层、镀铝层及保护层在特定温度与压力下的协同作用。当烫印箔受热后,剥离层发生软化或熔融,使得镀铝层能够克服附着力差异,从基膜上脱落并牢固地嵌入承印物的微观孔隙或表面结构中,随后通过冷却定型,形成持久的装饰效果。
材料的选择直接决定了最终纹路的清晰度与附着力表现。不同的承印物表面特性,如纸张的吸油性、塑料的光洁度或皮革的多孔性,需要匹配不同配方的电化铝。例如,高光纸面通常选用附着力强、剥离性好的通用型电化铝,而经过UV涂层或哑光处理的材料则可能需要专门设计的防粘型或高剥离型箔材。若材料匹配不当,极易出现烫印不全、拉丝或边缘模糊等现象,因此在实际生产前,必须对基材表面张力、平滑度以及电化铝的耐热温度进行严密的兼容性测试。
压纹模具的设计逻辑与精度控制
压纹模具的设计是烫印工艺中的技术核心,其结构通常由铜版、钢板及垫版组成,其中铜版作为直接承载图文的部件,需根据图案精细程度进行激光雕刻或机械雕刻。高精度的细线条或复杂纹理往往采用激光雕刻铜版,以确保线条边缘锐利,避免因模具磨损导致的断线或模糊。模具表面的光洁度与硬度会显著影响烫印压力的传递效率,高硬度模具能承受更高的局部压力,适合深压纹效果,而较软的模具则适用于大面积平滑烫印,以减少对基材的损伤。
模具的安装与压力分布的均匀性是决定成品质量的关键变量。在实际操作中,需通过调节烫印机的压力杆与平行度,确保模具在整个印刷幅面内受力一致。局部压力不均会导致纹路深浅不一,甚至出现因局部过热造成的烫印箔粘连或基材烧焦。此外,模具的散热设计也不容忽视,长时间高速运转产生的热量积聚会改变电化铝的熔融状态,因此部分高精度生产线配备了模温控制系统,以维持恒定的工作温度,确保每一张产品的纹路表现高度一致。
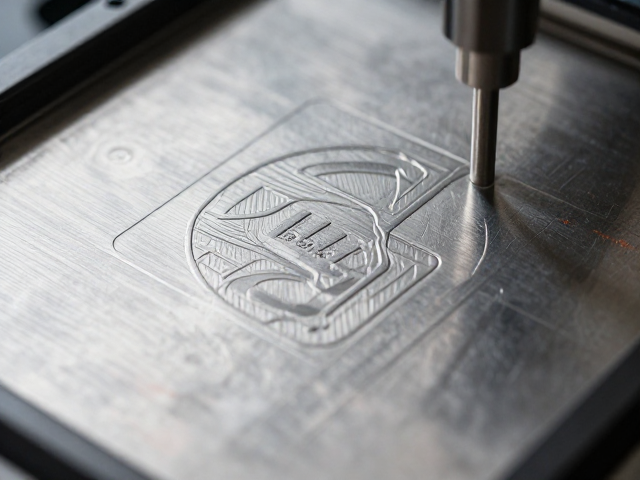
热压定型的温度、压力与速度协同
热压定型过程中的温度控制需严格遵循电化铝的热活化特性,通常工作温度范围在100℃至180℃之间,具体数值取决于箔材配方与基材耐热性。温度过低会导致剥离层无法充分软化,造成烫印不实或脱落;温度过高则可能使电化铝层分解变色,或导致基材变形、发黄。现代设备多采用红外加热或电热板控温,并配备实时温度反馈系统,以应对环境温度波动对烫印效果的影响,确保热能精准作用于界面层。
压力与速度的配合决定了烫印箔与基材的结合强度及表面质感。压力过大可能压溃基材纹理,导致细节丢失,压力过小则结合力不足,易产生掉箔现象。烫印速度则影响着热能的传递时间,高速生产要求更高的温度或更大的压力以补偿接触时间的缩短,而低速生产则可采用较低温度以获得更柔和的光泽度。在实际调试中,通常采用“低速试探、中速优化、高速稳定”的策略,通过调整三者参数,找到最佳平衡点,使纹路清晰、光泽均匀且附着力达标。
常见缺陷的成因分析与工艺优化
烫印过程中常见的缺陷包括烫印不实、拉丝、粘连及边缘毛糙,这些问题的根源多与工艺参数失配或材料状态有关。烫印不实通常由压力不足、温度偏低或电化铝批次差异引起,可通过增加压力或微调温度进行修正;拉丝现象多因剥离层性能不稳定或烫印速度过快导致,需更换高品质电化铝或适当降低速度;粘连则常由温度过高或冷却时间不足造成,表现为电化铝残留或基材表面发粘,需加强冷却环节或降低设定温度。
边缘毛糙与模具精度或基材表面状况密切相关。若模具雕刻边缘不够平滑,或基材表面存在粉尘、油污,均会导致纹路边缘模糊。此外,环境湿度过高也可能影响电化铝的剥离性能,导致套印不准或边缘发白。优化此类问题需从清洁度管理入手,保持印刷环境与模具表面的洁净,同时定期检测模具的磨损情况,及时进行抛光或重新雕刻。建立标准化的工艺参数数据库,记录不同材料在不同环境下的最佳参数组合,有助于快速响应生产中的异常,提升整体良率。