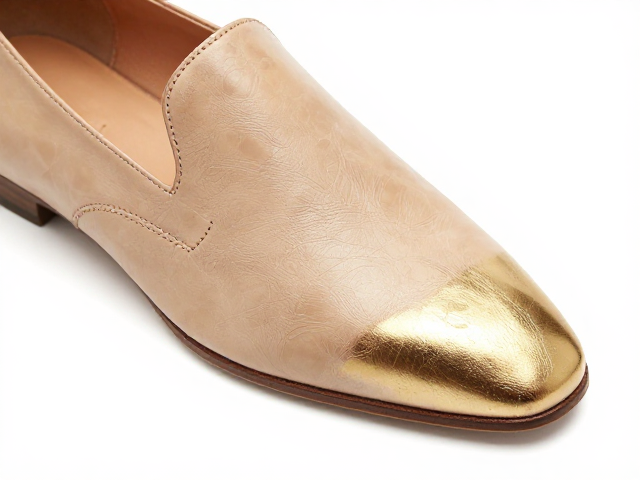
牛皮鞋面金属箔烫印的前置处理与材料选择
牛皮鞋面的金属箔烫印效果高度依赖于基材的表面状态,天然牛皮表面存在的天然纹理、毛孔以及轻微的油脂残留会直接影响烫印箔的附着力和光泽度。在实际生产环节中,通常需要对皮革表面进行适当的打磨或涂饰封闭处理,以形成平整且具有一定吸附力的界面。这一过程并非简单的物理打磨,而是需要精确控制砂纸目数和打磨力度,避免破坏皮革原有的质感结构。若皮革表面过于粗糙,烫印箔难以形成连续均匀的金属层,容易出现断纹或斑驳现象;若表面过于光滑且未做封闭处理,则可能导致烫印层附着力不足,在后续穿着摩擦中发生脱落。
烫印箔本身由多层复合材料构成,主要包括离型层、着色层、蒸镀层和粘着层。其中,粘着层的树脂配方必须与所选用的牛皮表面处理剂相匹配。常见的烫印箔类型包括热转印箔和冷转印箔,但在皮鞋制造中,热转印箔因操作便捷和效率较高而被广泛采用。热转印箔的剥离力参数是关键指标,需根据皮革的多孔性和吸收性进行调整。对于高吸水性皮革,可能需要选用剥离力稍高的箔材,以确保油墨或金属层能充分渗透并固定;而对于经过重度涂饰的皮革,则需选用剥离力较低的箔材,以防止过度渗透导致边缘模糊。
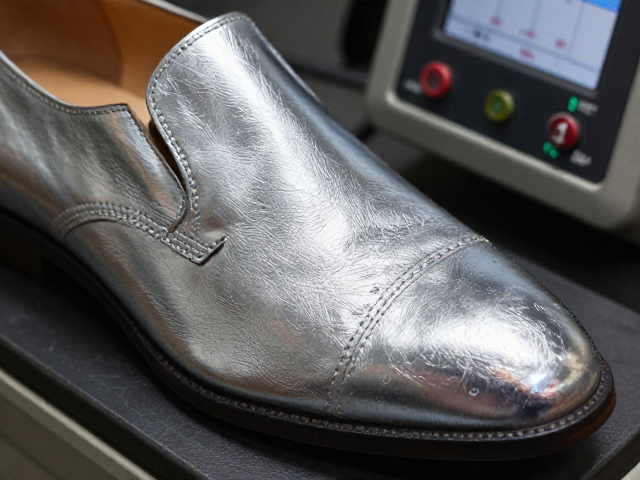
烫印设备参数设定与温度压力控制
烫印过程中的温度控制是决定成品质量的核心因素,通常烫印头的温度范围设定在100℃至160℃之间,具体数值需根据烫印箔的熔点特性及牛皮的耐热极限进行微调。温度过低会导致烫印箔无法充分熔融并与皮革表面结合,造成转移不完全;温度过高则可能引起皮革表面焦化、变色或烫印箔分解,产生异味和光泽度下降。现代烫印设备多配备PID温控系统,能够实现±1℃的精准控温,确保烫印区域的温度均匀性。此外,烫印头的材质多选用铝合金或经过特殊涂层处理的金属,以增强导热效率和耐用性。
压力设定同样至关重要,烫印压力通常通过气动或液压系统施加,范围在0.2MPa至0.6MPa之间。压力的大小直接影响烫印箔与皮革的接触紧密程度。过大的压力可能导致皮革变形或烫印图案边缘溢出,影响图案清晰度;压力过小则会导致接触不充分,出现漏印或光泽不均。在实际操作中,需结合烫印箔的厚度进行压力补偿,较厚的箔材需要更大的压力以确保转移效果。烫印时间通常控制在1至3秒,这一时间窗口需经过严格测试,以确保在既定温度和压力下,烫印箔能完成从基材到皮革的完整转移过程,同时避免热量过度传导至皮革深层造成损伤。
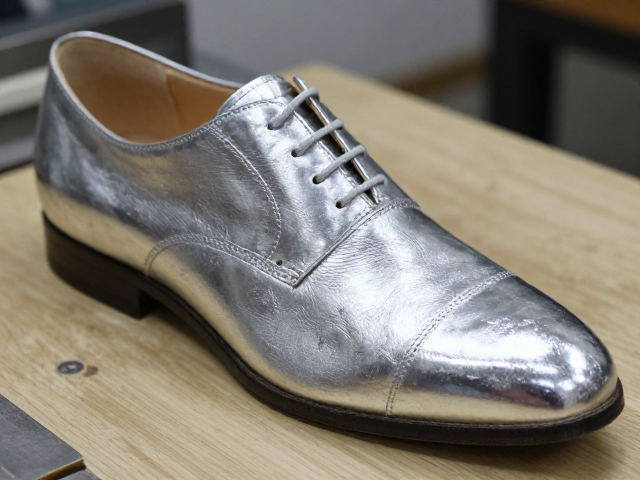
鞋楦定型工艺的热塑成型原理
鞋楦定型是皮鞋成型的核心工序,其基本原理是利用皮革材料在受热和受压状态下产生的热塑性变形能力,使其包裹在鞋楦上并固定为特定形状。天然牛皮具有良好的柔韧性和回弹性,但在高温下其内部高分子链段运动加剧,分子间作用力减弱,从而易于变形。定型过程中,通常使用经过预热处理的金属鞋楦,温度范围控制在50℃至80℃,这一温度区间既能激活皮革的塑性,又不会导致皮革纤维断裂或涂层脱落。鞋楦的表面通常经过抛光处理,以减少摩擦阻力,确保皮革能顺畅贴合鞋楦曲面。
在皮革包裹鞋楦后,需施加均匀的径向压力,使皮革紧密贴合鞋楦表面,消除褶皱和空隙。这一过程通常通过成型机的气囊或机械夹具实现,压力分布需经过精密计算,以确保鞋头、鞋腰和鞋跟等关键部位的定型效果。定型过程中,皮革内部的水分和挥发性物质逐渐蒸发,皮革纤维在压力下重新排列并固化。定型时间的长短取决于皮革的厚度、含水率以及环境温度,通常持续数分钟至十余分钟。定型完成后,需进行冷却处理,使皮革纤维在冷却过程中锁定新形成的形状,提高定型的稳定性和持久性。
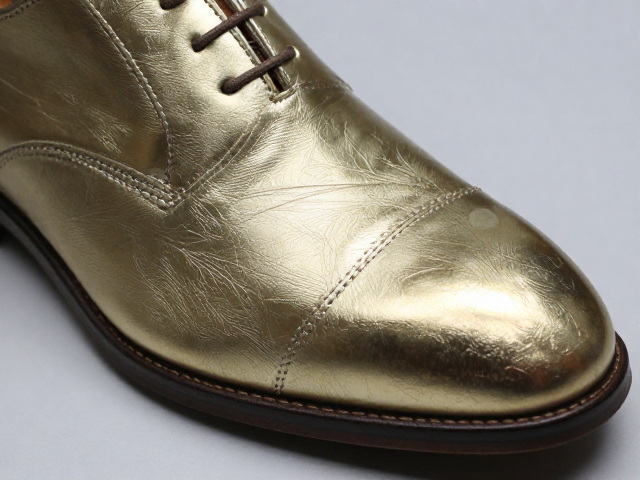
定型后的定型效果检测与去皱处理
定型完成后的皮鞋需经过严格的质量检测,主要关注鞋面是否平整、无褶皱、无起泡,以及烫印图案是否完整、无变形。检测过程中,技术人员会使用专用量具测量鞋楦各部位尺寸,确保符合设计规格。对于存在轻微褶皱的鞋面,通常采用热风枪进行局部加热软化,再配合专用工具进行抚平处理。这一去皱过程需格外小心,避免局部过热导致皮革变色或烫印层受损。对于较深的褶皱,可能需要重新进行局部定型,以彻底消除缺陷。
烫印图案在定型过程中可能因皮革拉伸而产生轻微变形,需检查图案的完整性和清晰度。若烫印层出现裂纹或脱落,需分析原因,可能是烫印温度过高、压力不足或皮革表面处理不当所致。在实际生产中,还会对定型后的皮鞋进行耐磨性测试,通过标准摩擦试验机对烫印区域进行规定次数的摩擦,评估烫印层的附着力和耐磨性能。此外,还需检查鞋楦与鞋内空间的贴合度,确保穿着舒适性。定型效果的稳定性会直接影响皮鞋的整体外观和使用寿命,因此需建立严密的检测流程,确保每一双成品鞋符合质量标准。