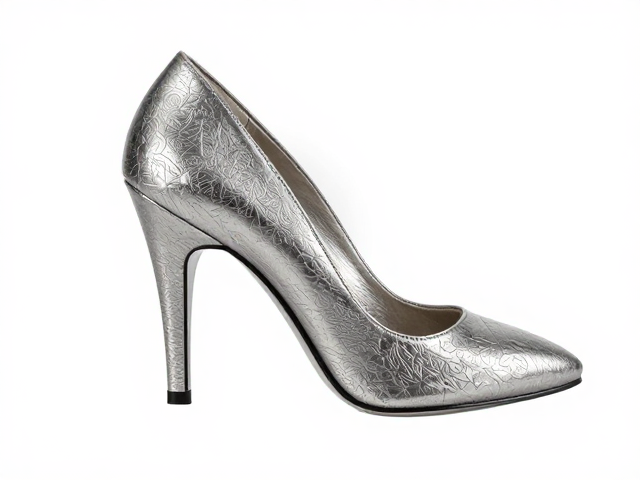
压纹模具的材质选择与基础特性
细跟高跟鞋的鞋面通常由皮革、PU或超纤等材料制成,模具材质的直接选择决定了纹理的清晰度与耐用度。目前行业内主流采用P20模具钢或S136不锈钢作为基础材料,P20钢具有良好的切削加工性和抛光性能,适合制作中等批量且对表面光泽度要求较高的经典纹路;若生产环境涉及高湿度或需要应对更频繁的清洗消毒流程,S136等耐腐蚀钢材能显著延长模具寿命,减少因锈蚀导致的纹理模糊。
材质的硬度与韧性平衡也是关键考量点。过软的材质在高压压制下容易变形,导致细跟部位纹理边缘发虚;过硬的材质则可能在极端压力下产生微裂纹,影响长期使用的稳定性。实际生产中,模具工作面的硬度通常需控制在48-52 HRC之间,这一区间能在保证纹理锐利度的同时,兼顾模具对鞋材的包裹性,避免压伤娇贵的真皮表面。
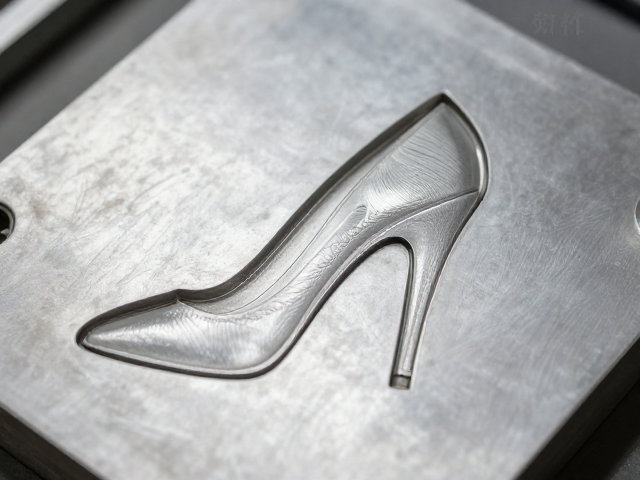
精密加工工艺与表面处理细节
CNC数控雕刻是模具成型的核心环节,其精度直接影响最终产品的质感。高精度的5轴联动加工中心可实现微米级的误差控制,确保复杂花纹在不同角度下的连贯性。对于细跟高跟鞋常见的菱形格、蛇皮纹等立体感较强的设计,加工时需特别注意刀具路径的优化,以消除接刀痕,保证纹理过渡的自然平滑。
表面抛光与蚀纹处理决定了纹理的从属视觉效果。高光抛光适用于需要突出材质本身光泽的简约线条,而哑光或喷砂处理则有助于减少反光,使压纹更具内敛的高级感。部分高端模具会采用激光微雕技术进行二次修饰,通过控制激光能量密度,在模具表面形成微米级的从属纹理,这种工艺能显著提升皮革在受压后的立体层次,使压纹看起来更加深邃且富有生命力。
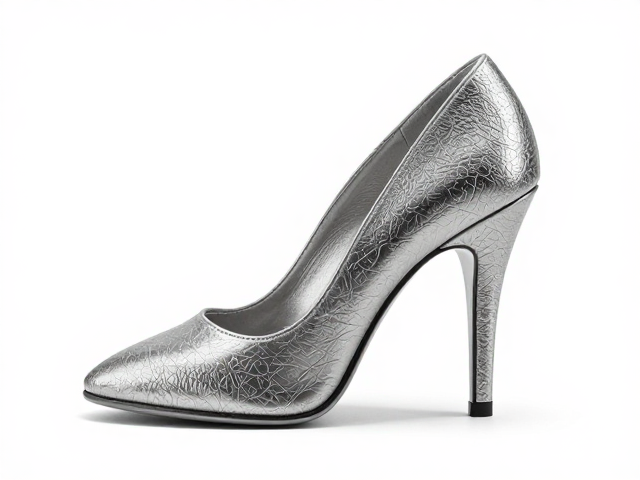
模具结构设计与人体工学适配
细跟高跟鞋的受力特点要求模具在结构设计上必须严格遵循足部生理曲线。模具的型腔深度需根据鞋面材料的厚度进行精确计算,通常预留0.2-0.5毫米的压缩空间,以确保材料在受压后能充分填充纹理凹槽,同时避免因过度挤压导致材料变薄或断裂。对于鞋头、鞋跟等关键受力区域,模具需设置严密的定位销与导向柱,防止高压下模具错位导致的纹理歪斜。
散热与排气结构的设计对成品率有着决定性影响。在压制过程中,材料受热会产生气体,若模具排气槽设计不合理,气泡残留会导致纹理表面出现麻点或空洞。合理的排气槽通常设置在模具分型面的非视觉区域,宽度控制在0.05-0.1毫米,深度略小于分型面,既能有效排出气体,又不会在成品上留下明显痕迹。此外,模具内部若集成冷却水道,可加速定型过程,减少材料因长时间受热而产生的变形风险。
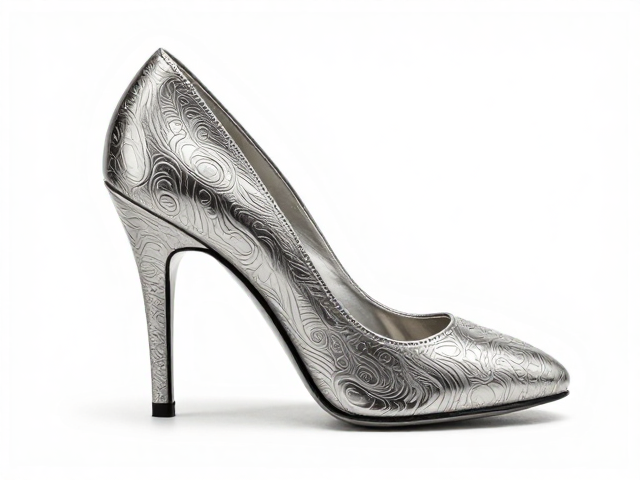
纹理设计与鞋款风格的匹配逻辑
纹理的选择必须与细跟高跟鞋的整体设计风格保持高度一致。极简主义鞋款常选用细密的直线纹或低调的压光处理,强调线条的流畅与材质的纯净;而复古或华丽风格则倾向于使用粗犷的鳄鱼皮纹、复杂的花卉浮雕,以增强视觉冲击力。设计时需考虑纹理的视觉重心,避免在细跟等纤细部位使用过于繁复的图案,以免破坏鞋款的轻盈感。
纹理的尺寸比例需经过严密的计算。过大的纹理在细跟鞋面上会产生压迫感,显得笨重;过小的纹理则可能在视觉上模糊不清,失去装饰意义。一般而言,鞋面主要视觉区域的纹理单元宽度控制在2-5毫米之间,细跟部分的纹理单元宽度可缩小至1-2毫米,并通过渐变的深度变化,营造出由深至浅的视觉延伸效果,使整体造型更加协调统一。